
在直讀光譜儀的日常檢測中,遇到圓形金屬塊是較為常見的情況。這類樣品能否順利上機,關鍵并不在于它是不是圓形,而在于能否從圓形上獲取一個符合要求的檢測平面。直讀光譜儀的工作原理決定了它需要一個平整、清潔且具有代表性的表面作為激發點,因此制樣環節往往比儀器操作本身更值得關注。
先需要明確的是,圓形金屬塊可能屬于黑色金屬,也可能屬于有色金屬。鋼鐵、鑄鐵等屬于黑色金屬,而鋁、銅、鋅、鎂等合金則屬于有色金屬。兩類材料的基體不同,所選用的直讀光譜儀通道和標準樣品也不同,但制樣要求本身并無本質差別。真正需要關注的是這個圓形的具體形態:它是實心圓棒、圓餅、圓柱錠,還是帶有中心孔或凸臺的異形圓件。不同形態決定了取樣和磨制的方式。例如,直徑較大的圓餅或圓錠可以直接在端面進行磨制,而直徑較小的圓棒則可能需要鑲嵌或夾具輔助,才能保證激發面穩定地貼合火花臺。
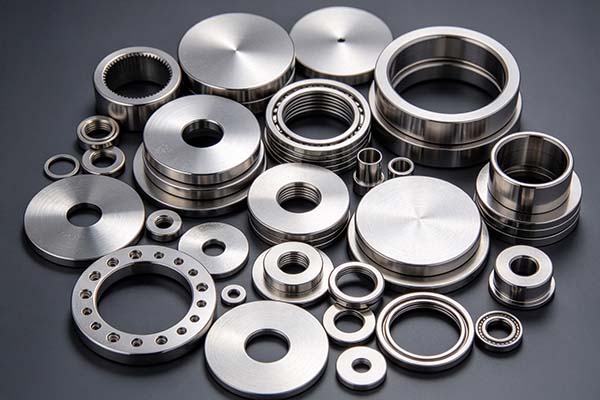
圓形金屬塊的直讀光譜儀檢測
無論圓形形態如何,第一步都是確認能否從這個待測樣上獲取一個可用的檢測平面。這個平面一般要求直徑在5厘米以上,以便覆蓋直讀光譜儀的激發孔,避免激發過程中漏氣或光路偏移。平面需要光潔、完整,不能有氧化皮、銹層、砂眼、裂紋或夾雜等缺陷,否則激發點容易打在缺陷上,導致結果偏差。同時,平面應當平整,不能有明顯的弧度或傾斜,否則與火花臺之間會存在間隙,影響激發效果。需要留意的是,光潔并不等于鏡面。鏡面過于光滑,反而可能使激發點能量分布不均,甚至造成激發不良。通常經過銑削或砂紙打磨后,表面呈現均勻的金屬光澤即可,既去除了氧化層和污染層,又保留了適當的粗糙度。
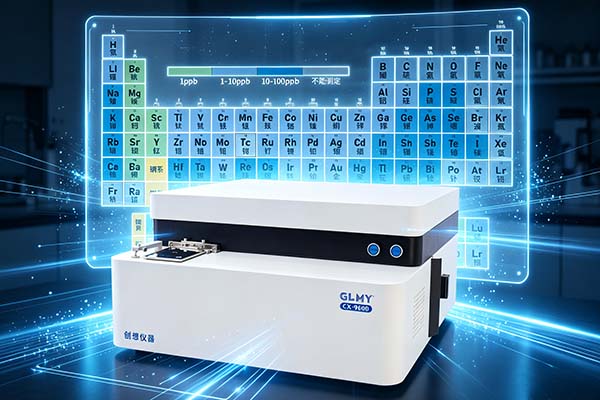
直讀光譜儀的全元素檢測
對于圓形樣品,制樣時還要注意避免過熱。磨制過程中如果用力過大或速度過快,樣品表面可能因受熱而氧化或發生組織變化,影響碳、硫等元素的測定。此外,樣品應具有足夠的厚度和剛性,避免在夾具中變形。若圓形樣品尺寸偏小,可考慮使用專用夾具或將其鑲嵌在導電性良好的底座中,再對檢測面進行打磨。
總體而言,圓形金屬塊在直讀光譜儀檢測中并非特殊難題,核心在于獲取一個直徑合適、光潔完整、非鏡面的檢測平面,并根據圓形形態選擇合適的固定方式。只要制樣到位,黑色金屬和有色金屬的圓形樣品都可以獲得可靠的成分分析結果。